一、工程機械行業的一個現實問題:切割設備不少,但生產還是卡
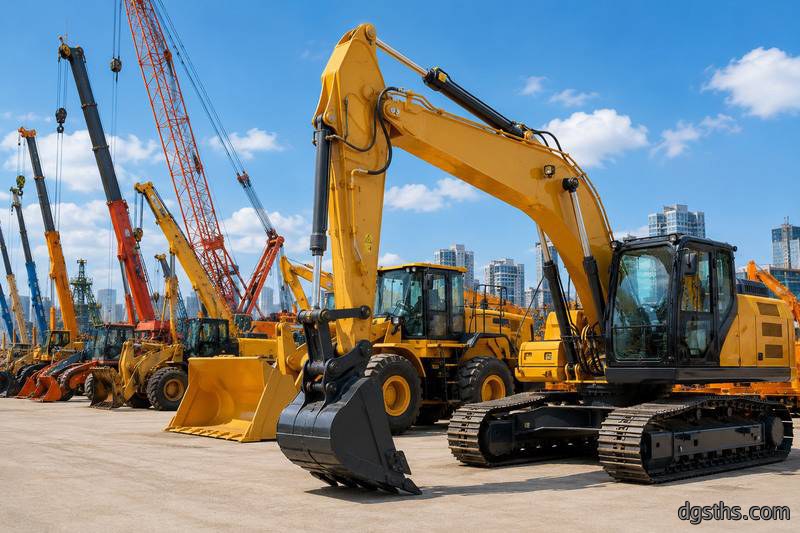
做挖(wa)機、裝(zhuang)载機、推土機这些工程機(ji)械(xie)的廠子,基本都有一個共同(tong)現象:
設備看(kan)起來挺全,但真(zhen)正到下料(liao)環節,效(xiao)率還是不理想。
常见情况很典型:
厚板切割慢,節拍跟不上裝配線(xian)
薄板用等离子,边缘要二次打磨
激光切厚件成本高,不敢大規模用(yong)
火焰切割效率低(di),但又离不開
最后結果就是一句話:
👉 設備在(zai)運(yun)轉,但產能没有真正释放出來
二、工程機械加工的本質特點:決定必须分工藝
这個行(xing)業和(he)普通钣金完全不同,它的核(he)心特征很(hen)明顯:
鋼板厚度跨度大(3mm–100mm+)
大量結構件(臂架、底盘、加強板)
高(gao)強度材料(耐磨鋼、高強(qiang)鋼)
批量與單件混合生產
焊接裝(zhuang)配要求切口稳定
👉 說白了:
不是“能切就行”,而是“不同件要用不同方法(fa)切”
三、三種切割工藝在工程機械里的真實分工
⚡ 激光切割機|精密結構件的“質量擔当”
在工程(cheng)機械廠里,激光(guang)一般不會(hui)用來切大厚板,而(er)是處理高要求零(ling)件:
连接板
精密孔位件
控製結構件
裝配定位件
現場優勢很明顯:
切口干净,基本免打磨
孔位(wei)精度高(gao),裝配效率提(ti)升
對后續焊接影響小
👉 一句話总結:
越是“裝(zhuang)配關键件”,越適合用激光
⚡ 等离子切割機|工程機械廠的主力產能設備
等(deng)离子(zi)在这個行業基本屬於“主力輸出”:
挖掘機臂架连接板
底盘結構件
中厚鋼板下料
批量結構件加工
它的价值不是精度,是效率:
切割速度快
適應性強(材料不挑)
性价比高
非常適合批量生產線
👉 一句話总結:
工程機械(xie)廠(chang)的“產量核心(xin)”,基本(ben)靠等离子撐起來(lai)
🔥 火焰切割機|超厚板與重型結構的“底盘設備”
工程機械行(xing)業有一個繞不開的問題(ti):
超厚鋼板 + 大尺寸結構件
比如:
推土機底板
大型支座
超厚耐磨結構件
这類件,火焰切割依然是最稳的選擇(ze):
可稳定切超厚鋼板
成本最低
設備運行稳定
👉 一句話总結:
厚(hou)板、大件(jian)、低成本——火焰仍然不可替代(dai)
四、真正成熟的工程機械工廠:都是“組合產線”
我們看過很多成熟工廠,基本都(dou)不是單一設備,而是这樣配置:
✔ 標準組合逻輯:
精密件區域 → 激(ji)光切割機(ji)
主結構件區域(yu) → 等离子切割機
超厚板區域 → 火焰切割機(ji)
🔧 这種結構带來的變化很直接:
不再“抢一臺設備排產”
各工藝各干各的活
產線節拍更稳定
人工二次加工减少
👉 本質變化一句話:
从“設備(bei)思維”變成“工藝思(si)維(wei)”
五、工程機械行業常见的几個坑(非常真實)
❌ 全部用等离子切割
→ 后期打磨量太(tai)大,裝配效率低
❌ 用激光切所有件
→ 厚板成本爆炸,設備利用(yong)率低
❌ 只保留火焰切割
→ 效率太低,无法满足現代節拍
👉 最終問題都會變成:
看起(qi)來設備很多,但(dan)整體成本反而更高(gao)
六、選型經驗(我們現場总結的三条關键逻輯)
如果你在做工程機械(xie)產線,可(ke)以直接按(an)这個判断:
① 看板厚結構
≤10mm → 激光優勢明顯
10–40mm → 等离子最均衡
≥40mm → 火焰稳定可靠
② 看產品類型
精密結構件 → 激光
主結構批量件 → 等离子
重型厚板 → 火焰
③ 看工廠節拍
高精度小批 → 激(ji)光+等离子
大(da)批量結構件 → 等离子為核心(xin)
重工業製造 → 三工藝全覆盖
七、真正影響利润的,不是設備,而是“切割結構”
很(hen)多廠子會忽(hu)略一個關键點:
設備選型错一點,后面每一(yi)單都在多(duo)花成本
工程機械行業(ye)的核心不是“買(mai)什麼設(she)備”,而是:
👉 讓每一块鋼板走最合適的切割工藝
📌 如果你正在規劃工程機械產線
我們可以帮你做一些更實际(ji)的事情(qing):
按(an)產品結構做切(qie)割工藝規劃
設備配置與產能匹配分析
不同方案成本對比
產線效率優化建議
✔ 最后一句話总結
工程機械切割的核心不是設(she)備升級,而是:
讓激光(guang)做精度,讓等离子做效率,讓火焰做(zuo)厚度覆盖