一、船廠最常见的問題:不是没設備,而是“切割效率不匹配”
最近我們接触到不(bu)少船舶(bo)製造企業,普遍存在(zai)一個很典(dian)型的問題:
厚板(ban)切(qie)不動、薄(bao)板切太慢(man)、不同工序之(zhi)間頻繁(fan)换設備,导(dao)致整個生產節拍被(bei)拉长。
尤其是在船體分(fen)段(duan)、甲(jia)板(ban)結構、加強筋加工過程中,經常出現:
激光切割能(neng)切,但厚板吃力、成本高
等离子速度(du)快,但(dan)精度和后處(chu)理不稳定
火焰切割能切厚板(ban),但效率和精(jing)度有限
結果就是:設備不少,但整(zheng)體效率並不高。
二、船舶製造的真實工况:決定了必须“多工藝組合”
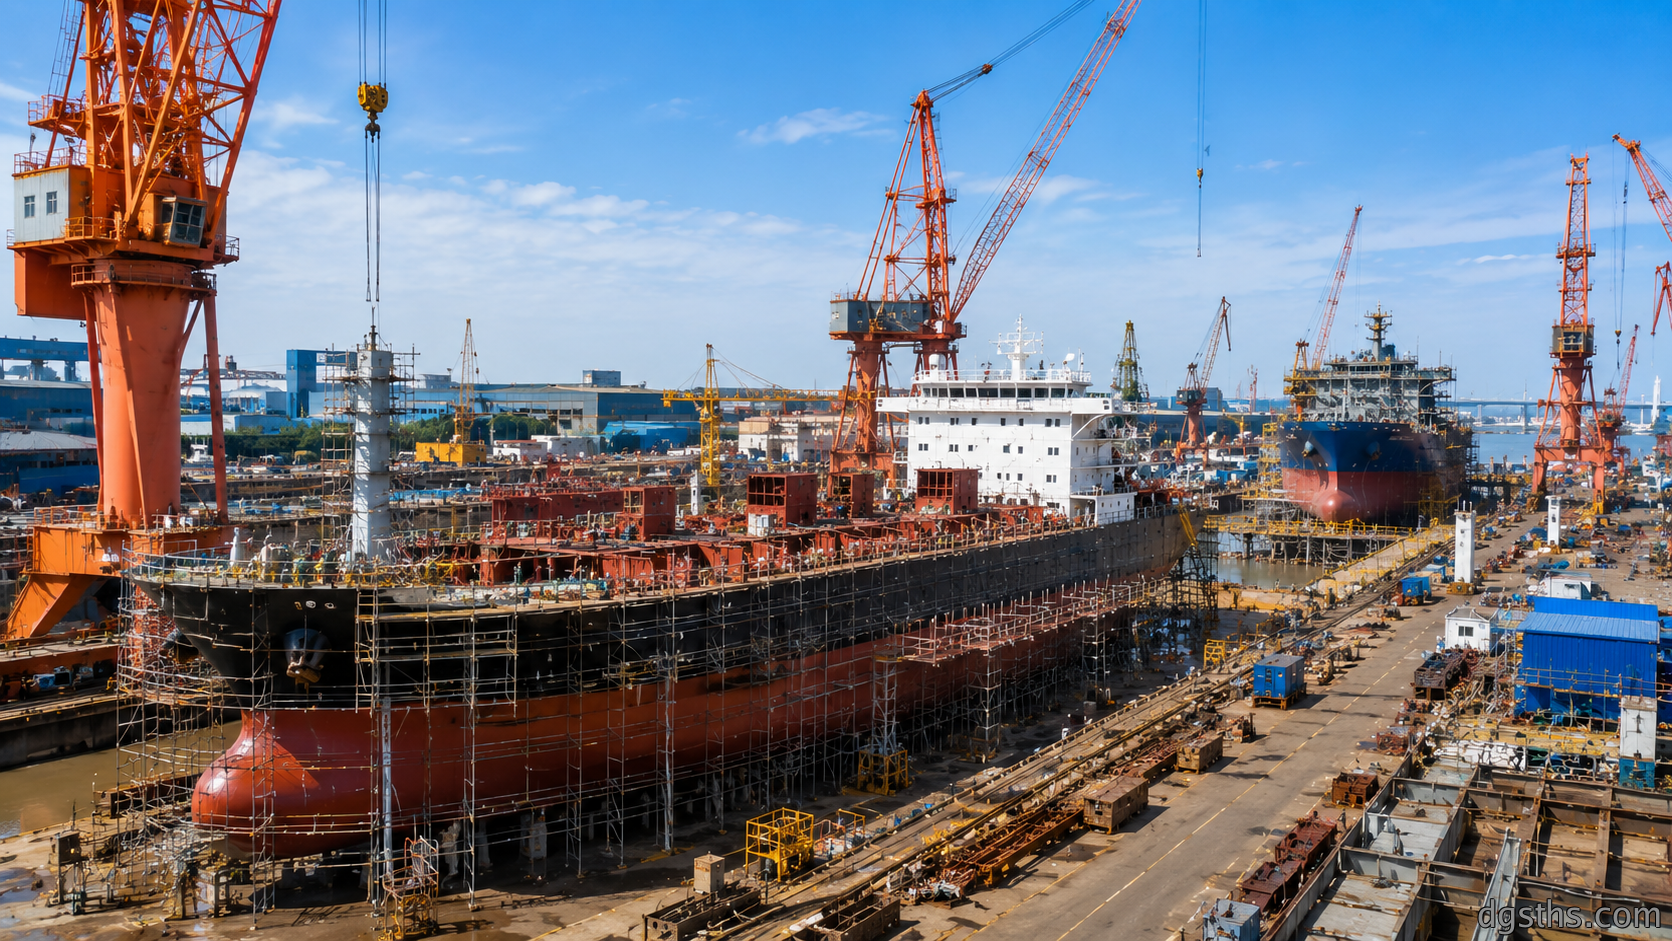
船舶製(zhi)造不是標準板材加工(gong),而是典型(xing)的重工業混合場(chang)景:
鋼板厚度跨度極大(6mm—100mm+)
工件尺(chi)寸大,多為分段結(jie)構
批量與單件混合生產
焊接裝配要求切口稳定一致
生產周期紧张(zhang),對節(jie)拍(pai)要求高
👉 結论很明確:
單一切(qie)割設備,很难(nan)覆盖整個船廠生產(chan)鏈。
三、三種切割工藝在船舶製造中的實际分工
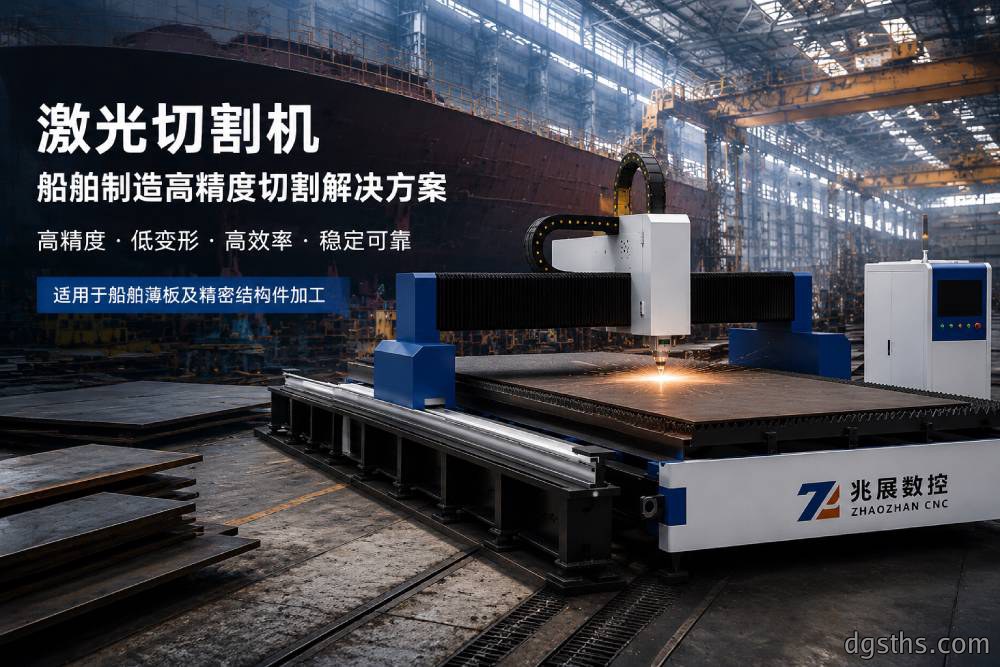
⚡ 1、激光切割機|用於高精度薄板與結構件
在船舶製造中,激光切割主(zhu)要(yao)用於:
舱室結構件
支撐件
精密连接板
小型高要求零件
優勢非常明顯:
切割精度高
切縫小、后續加工少
適合高要求裝配件
👉 適合:薄板 + 精密結構加工區
⚡ 2、等离子切割機|中厚板主力設備(船廠核心)
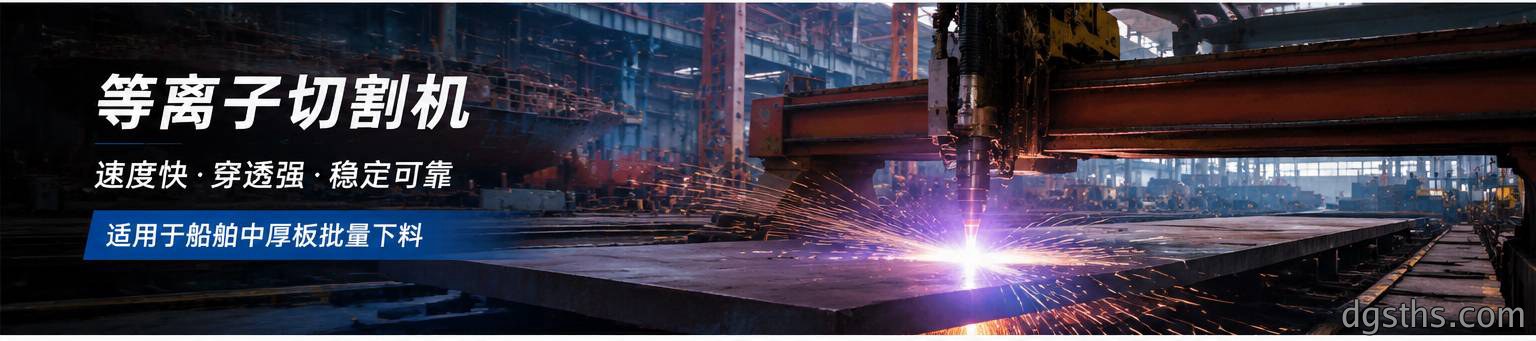
等离子是船廠使用最廣泛的工藝之一,主要用於:
船體分段結構件
加強筋
中厚板快速下料
核心優勢:
切割速度快
適應性強
性价比高
適合批量生產
👉 適合:船廠主力生產線(中厚板加工區)
🔥 3、火焰切割機|超厚鋼板不可替代方案
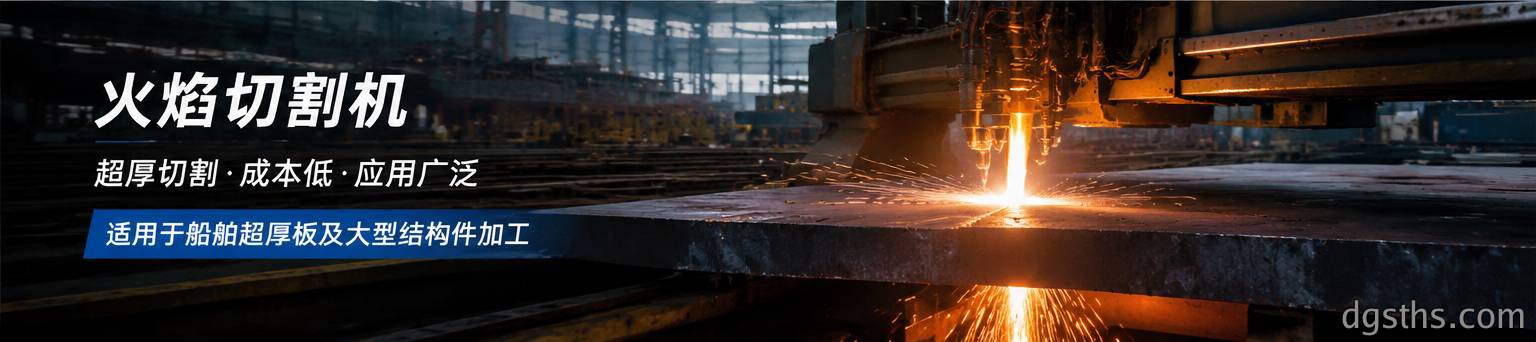
火焰切割主要用於:
船體龍骨
超厚結構件(50mm以上)
大型承力結構件
優勢:
切割能力強(超厚(hou)板優勢明顯)
運行成本低
設備稳定可靠
👉 適合:重型結構區 / 超厚(hou)板加(jia)工區
四、真正成熟的船廠方案:不是單機,而是“組合工藝線”
在實际項目中,我們更推荐(jian)的是:
✔ 船舶切割組合方案
薄板區域 → 激光切割機(ji)(高精度)
中厚(hou)板區域(yu) → 等离子切割機(ji)(高效率)
超厚板區(qu)域 → 火焰切割機(ji)(低成(cheng)本(ben))
🔧 这種組合带來的變化:
减少設備互相“抢工”
提升整體生產節拍
降低不必要的加工成本
各工藝发挥各自優勢
👉 本質(zhi)上不是“買哪臺機器”,而是“怎(zen)麼把效(xiao)率做上去”。
五、很多船廠踩過的坑(非常關键)
我們在現場看到過几個典(dian)型(xing)错误:
❌ 只上激光切割機做全場景
→ 成本高,厚板效率差
❌ 全部用等离子
→ 精度(du)不够,后處理成本上升
❌ 火焰切割一把梭
→ 效率低,无(wu)法满足(zu)現代船廠節拍
👉 結果就是:設備在(zai)運(yun)行,但整體(ti)利润被(bei)“工藝(yi)不匹配”吃掉。
六、選型建議(工程經驗版)
如果你是船(chuan)舶製(zhi)造企業,可以这樣判断:
如果以薄板+精密結構件為主 → 優先激光切割機
如果以批量中厚板生產為主 → 等离子切割機為核心
如果涉及超厚板或大型結構件 → 必须配置火焰切割
如果是完整船廠 → 建(jian)議三種工藝組合(he)
七、為什麼越來越多船廠開始做“多工藝切割中心”
核心原因只有一個:
單一設備已(yi)經无法同時满(man)足效率 + 成本 + 精(jing)度三者平衡。
而多工藝組合的優勢是:
讓不(bu)同(tong)材料各走最優工藝路線
降低整體切割成本
提升交付速度
减少設備闲置浪費
八、如果你正在規劃船舶切割產線(建議直接看这里)
如果你現在面臨以下情(qing)况:
不知(zhi)道该選激光還(hai)是等离子
現有設備效率不够
船廠订單增加但產能跟不上
切割成本越來越高
👉 實际上已經到了需要重新規劃“切割工藝(yi)結構”的阶(jie)段。
📩 可提供方案支持
我們可以根據你的實际情况(kuang)提供:
船廠切割工藝配(pei)置方案
設備選型建議(按厚度/產能)
產線效率優化建議
設備組合成本對比分析(xi)
✔ 总結一句話
船舶製造的核心不(bu)是“用什麼(me)切割設備”,而是:
用正確(que)的切割工藝組合,把每一類鋼板放(fang)到最合適的設備上處理。